Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-15 Origen: Sitio
El procesamiento de casiterita presenta un desafío metalúrgico notorio para los operadores de plantas en todo el mundo. Su gravedad específica excepcionalmente alta lo convierte en un candidato ideal para la separación por gravedad. Sin embargo, su extrema friabilidad a menudo conduce a una molienda excesiva, un adelgazamiento severo y pérdidas devastadoras de estaño fino. Los gerentes de planta enfrentan una intensa presión para corregir estas ineficiencias de procesamiento diarias. Al evaluar nuevas soluciones, la decisión rara vez se centra únicamente en reemplazar la maquinaria vieja. Debe identificar exactamente qué etapa de procesamiento genera mayor rentabilidad. La evaluación adecuada de los circuitos de limpieza inicial, intermedia y final le ayudará a estabilizar las tasas de recuperación y optimizar el gasto de capital. En este artículo, describimos un marco centrado en los resultados finales para la evaluación de circuitos. Aprenderá cómo evaluar eficazmente el rechazo de la ganga primaria, la eliminación de la ganga intermedia y las etapas de concentración final. También exploraremos por qué, en última instancia, la integración holística del sistema es mucho más importante que las especificaciones individuales de la máquina. Profundicemos en las etapas críticas que determinan su rendimiento mineral general.
La prevención de la molienda excesiva es fundamental: el equipo inicial debe rechazar la ganga temprano para evitar que el estaño se convierta en lodos irrecuperables.
Las plantillas se encargan del trabajo pesado: la concentración primaria depende de las plantillas para procesar material grueso de gran volumen de manera rentable.
Las espirales cierran la brecha: la recuperación intermedia se basa en espirales para gestionar las densidades de alimentación fluctuantes con un gasto operativo mínimo (OpEx).
Las mesas vibratorias determinan la calidad final: la rentabilidad del concentrado final depende en gran medida del ajuste de la plataforma y de la precisión de la carrera de las mesas vibratorias.
La integración del sistema supera las especificaciones individuales: las actualizaciones de equipos aislados fallan sin un circuito de gravedad cohesivo y probado metalúrgicamente.
Los operadores de plantas deben primero definir cómo se ve realmente la recuperación estable en la práctica. El éxito significa maximizar la ley del concentrado sin sacrificar el rendimiento mineral general. También desea minimizar el consumo de agua dulce durante las operaciones en curso. Lograr este delicado equilibrio define el verdadero éxito operativo de las plantas modernas.
El mayor enemigo en este proceso es la amenaza del adelgazamiento. La casiterita posee una gravedad específica alta, generalmente entre 6,8 y 7,1. Sin embargo, el mineral es muy frágil por naturaleza. Se descompone muy fácilmente durante las etapas agresivas de trituración y molienda. Si los operadores muelen demasiado el mineral, el estaño rápidamente se convierte en limos ultrafinos. Estos limos se vuelven increíblemente difíciles de capturar usando métodos de gravedad estándar. Por lo tanto, su directiva principal es siempre capturar el estaño lo antes y con la mayor precisión posible.
Los tipos de depósitos cambian drásticamente la forma en que evaluamos los equipos de recuperación. Los depósitos aluviales requieren mucho menos esfuerzo de trituración inicial. La naturaleza ya ha liberado los minerales pesados durante millones de años. Los depósitos de roca dura, por el contrario, exigen una clasificación estricta antes de llegar a las etapas de gravedad. Cualquier paso en falso en el circuito de molienda impacta directamente en la eficiencia posterior.
Error común: los operadores a menudo presionan demasiado las trituradoras primarias para aumentar el rendimiento diario. Este método rompe prematuramente los frágiles cristales de casiterita, creando limos irrecuperables.
Mejores prácticas: Los operadores deben utilizar molinos de varillas en lugar de molinos de bolas para la molienda primaria. Los molinos de varillas producen una distribución del tamaño de partículas mucho más estrecha, lo que reduce en gran medida los riesgos de molienda excesiva.
Debemos hacer coincidir la estrategia de recuperación con las realidades geológicas del yacimiento. La falta de adaptación a las características de los depósitos garantiza malos resultados de recuperación.
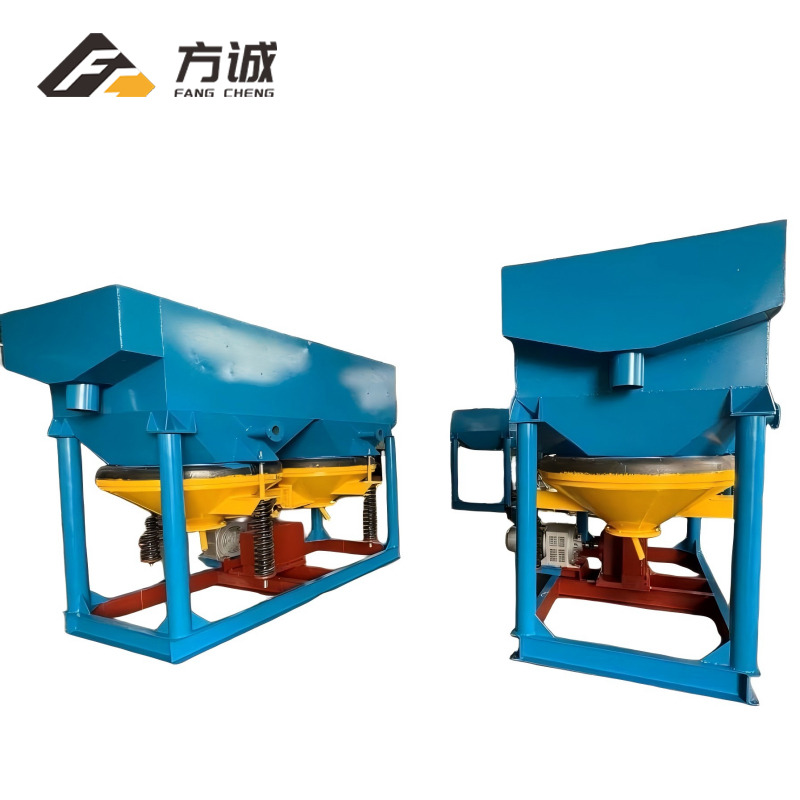
La concentración primaria actúa como etapa de desbaste de alta resistencia de su planta. Descarta cantidades masivas de minerales de ganga ligera desde el principio. Este rápido rechazo reduce drásticamente el tonelaje de carga colocado en la maquinaria aguas abajo. Para lograr esto, las plantas normalmente implementan un sistema altamente eficiente. concentrador de plantilla de mineral de estaño.
Al evaluar las plantillas primarias, considere varias dimensiones operativas muy específicas:
Rendimiento versus uso de agua: Debe evaluar cuidadosamente los requisitos de agua de reposición. La eficiencia de la pulsación determina qué tan bien la plantilla estratifica el lecho mineral sin desperdiciar agua preciosa.
Ajustabilidad de carrera y frecuencia: los operadores necesitan sistemas de control simples y receptivos. Deben ajustar la plantilla rápidamente para manejar diferentes grados de alimento y tamaños de partículas fluctuantes.
Mantenimiento de la plataforma de criba: Los mecanismos de conejera y criba se enfrentan a un desgaste intenso continuamente. El tiempo de inactividad frecuente para el reemplazo de pantallas destruye sus márgenes de procesamiento diarios.
También enfrenta un riesgo importante de implementación durante esta etapa inicial. Un deslamado deficiente antes de la plantilla provocará graves problemas operativos. Las arcillas pesadas y los limos ultrafinos pueden cegar rápidamente la base de la plantilla. Un lecho ciego detiene inmediatamente toda estratificación mineral. Este escenario acaba con las tasas de recuperación por completo, enviando el estaño grueso directamente al flujo de relaves.
Mejores prácticas: instale siempre un hidrociclón o un cono deslimador especializado antes de introducir material en su circuito de plantilla. El alimento limpio garantiza una estratificación nítida y maximiza el rechazo de ganga.
El procesamiento intermedio cierra la compleja brecha entre el desbaste y la limpieza final. Se centra en gran medida en la recuperación y mejora de minerales intermedios. Las plantas utilizan esta etapa para tratar las fracciones más finas que escapan de las plantillas primarias. La herramienta más confiable para este trabajo es el tolva espiral de mineral de estaño.
Evaluamos espirales en base a tres dimensiones operativas principales:
Estabilidad operativa: Las espirales no tienen piezas móviles en su diseño central. Esta simplicidad garantiza un mantenimiento mecánico casi nulo y un consumo de energía extremadamente bajo a lo largo del tiempo.
Relación huella-capacidad: obtiene un alto rendimiento dentro de un espacio físico mínimo. El apilamiento vertical permite una escalabilidad masiva para plantas en rápida expansión.
Geometría del perfil: los perfiles de paso y canal deben coincidir físicamente con su mineral. La distribución específica del tamaño de las partículas dicta la forma de espiral ideal para una recuperación óptima.
A pesar de su simplicidad mecánica, las espirales conllevan un claro riesgo de implementación. Siguen siendo muy sensibles a las fluctuaciones de la densidad del alimento. Debe controlar estrictamente la densidad de la lechada entrante. El rango operativo ideal generalmente se sitúa entre el 25% y el 35% de sólidos en peso. Si la densidad cae o aumenta de manera impredecible, la eficiencia de separación cae drásticamente. Los operadores tendrán dificultades para mantener limpias las bandas de separación en la superficie del canal.
Error común: alimentar espirales con volúmenes de agua muy variables. Los operadores deben instalar válvulas automáticas de control de densidad en los tanques de alimentación para mantener consistentemente la proporción de sólidos requerida.
La etapa de limpieza final exige absoluta precisión por parte de su equipo instalado. Este paso mejora el concentrado bruto de las plantillas y espirales hasta convertirlo en un producto comercialmente viable. Necesita un concentrado final de alta calidad para maximizar sus ingresos de fundición. El principal caballo de batalla aquí es el mesa vibratoria de mineral de estaño.
Evalúe esta etapa final crucial utilizando criterios de desempeño específicos:
Material de la plataforma y diseño de riffling: las plantas a menudo eligen entre plataformas revestidas de fibra de vidrio o de caucho. Los patrones de rifle específicos dictan qué tan bien la mesa maneja la casiterita ultrafina.
Mecánica de movimiento asimétrico: el movimiento excéntrico de la cabeza debe seguir siendo muy fiable. Este mecanismo asegura la separación física y nítida del estaño pesado de las harinillas y los relaves más ligeros.
Complejidad de ajuste: los operadores requieren habilidades especializadas para operar este equipo. Deben ajustar la inclinación de la mesa, el lavado con agua y la longitud de la carrera en tiempo real para que coincidan con los cambios de alimentación.
El mayor riesgo de implementación implica limitaciones generales de capacidad de la planta. Las mesas vibratorias ofrecen un rendimiento notablemente bajo por unidad individual. Ampliar su circuito de limpieza final requiere un espacio considerable. También necesitarás complejas redes de distribución de ropa para alimentar docenas de mesas de manera uniforme. Una mala distribución del alimento arruina la eficiencia de toda una red de mesas vibratorias.
Mejores prácticas: Agrupe las mesas vibratorias en bancos dedicados a desbaste, limpieza y eliminación. Nunca espere que una sola pasada en una mesa produzca una calidad comercial superior sin generar cargas de recirculación.
La integración del sistema siempre supera las especificaciones de equipos aislados. La compra de máquinas individuales de primer nivel suele fracasar si la clasificación entre etapas es deficiente. Los dispositivos de gravedad separan los minerales tanto por tamaño como por densidad simultáneamente. Por lo tanto, un dimensionamiento hidráulico ajustado antes de encaminar el material a cualquier El equipo de separación por gravedad de estaño es absolutamente obligatorio.
El dimensionamiento hidráulico juega un papel vital en la prevención de pérdidas minerales graves. Deberá utilizar hidrociclones o clasificadores hidráulicos previo a las etapas de separación. Enviar una distribución de tamaño amplio a una sola máquina de gravedad arruina la eficiencia de la separación. La ganga gruesa desplaza fácilmente las partículas finas de estaño en la superficie del equipo. Este desplazamiento físico envía minerales valiosos directamente al lavado de relaves.
La arquitectura de la planta también debe abordar la escalabilidad a largo plazo y el estricto cumplimiento ambiental. Las instalaciones mineras modernas se enfrentan constantemente a estrictas limitaciones de huella física. Debe planificar una gestión eficiente de los relaves y capacidades sólidas de reciclaje de agua. Los sistemas de agua de circuito cerrado ayudan a mantener el cumplimiento ambiental y al mismo tiempo reducen considerablemente los gastos operativos. Confiable Las configuraciones de los equipos de minería de estaño dependen de agua limpia y reciclada para funcionar de manera óptima día tras día.
Mejores prácticas: Implementar un circuito de agua de circuito cerrado utilizando espesadores de cono profundo y filtros prensa. Esta configuración garantiza un suministro constante de agua de lavado limpia para sus dispositivos de gravedad críticos.
Para ilustrar cómo estas etapas se integran adecuadamente, revise el desglose de capacidades a continuación.
Capacidad de etapa y desglose de recursos
Etapa de procesamiento |
Objetivo principal |
Rango de tamaño de partícula objetivo |
Tasa relativa de uso de agua |
|---|---|---|---|
Desbaste primario (plantillas) |
Rechazo agresivo y temprano de la ganga. |
2 mm hasta 20 mm |
Alto (Requiere maquillaje constante) |
Etapa intermedia (espirales) |
Eliminación intermedia de multas |
0,1 mm hasta 2 mm |
Medio (gestionado mediante densidad de lodo) |
Limpieza Final (Mesas) |
Maximización absoluta del grado |
Por debajo de 2 mm |
Bajo por unidad (Alto acumulativo) |
Los equipos de adquisiciones deben exigir procesos de selección estrictos y basados en evidencia. Nunca compre maquinaria basándose únicamente en tablas de capacidad teórica de los folletos de ventas. Debería requerir pruebas de banco metalúrgicas detalladas en su muestra de mineral específica. Si es posible, realice pruebas en plantas piloto antes de firmar órdenes de compra masivas. Las características del mineral varían enormemente entre los diferentes depósitos geológicos.
La evaluación de proveedores se extiende mucho más allá de la venta inicial del equipo. Evalúe a sus proveedores potenciales en función del soporte posventa y la rápida disponibilidad de repuestos. Con frecuencia necesitará movimientos del cabezal de la mesa vibratoria de repuesto y válvulas de plantilla personalizadas. Elija socios de fabricación con un historial de implementación probado y documentado en yacimientos similares al suyo.
Error común: seleccionar proveedores basándose únicamente en el costo de capital inicial más bajo. Esto ignora por completo el drenaje financiero a largo plazo de la mala recuperación metalúrgica y las frecuentes averías mecánicas.
Finalmente, realice un cálculo estricto del retorno de la inversión (ROI). Equilibre el gasto de capital inicial de equipos premium con los costos operativos a largo plazo. Tenga en cuenta el consumo de piezas de desgaste, el consumo general de energía y el uso de agua dulce. Lo más importante es calcular el enorme impacto financiero de sólo un aumento del 2% al 3% en la recuperación final del estaño. Una inversión inicial ligeramente superior normalmente se amortiza a los pocos meses de funcionamiento.
Lograr una recuperación estable del estaño requiere un plan de procesamiento por etapas profundamente integrado. Necesita plantillas para un rechazo rápido y temprano de la ganga. Confía en espirales para un procesamiento intermedio continuo y económico. Finalmente, usted depende de las mesas vibratorias para la limpieza del concentrado final de alto valor. Cada etapa desempeña un papel muy específico a la hora de capturar el máximo beneficio para su operación.
El veredicto final para los operadores de las plantas es claro. La etapa más crítica no es una máquina independiente específica. Más bien, lo que ocurre sistemáticamente entre estas etapas de gravedad es el estricto dimensionamiento y clasificación. Una mala clasificación arruina incluso la maquinaria de separación más avanzada del mercado.
Su próximo paso es muy sencillo. Aconsejamos a los lectores que inicien inmediatamente una auditoría metalúrgica integral de su diagrama de flujo actual. Identifique sus puntos de mayor pérdida de minerales antes de publicar cualquier solicitud de propuestas (RFP) para maquinaria nueva. Las auditorías basadas en datos garantizan que usted compre el equipo exacto necesario para tapar permanentemente sus fugas de ganancias diarias.
R: Las plantillas gruesas normalmente manejan tamaños de partículas que van desde 2 mm hasta 20 mm. Las plantillas finas especializadas pueden procesar materiales de hasta 0,5 mm. Es fundamental evitar enviar finos o lodos excesivos a la plantilla, ya que cegarán el lecho y reducirán drásticamente la eficiencia general de recuperación.
R: Las espirales estándar generalmente pierden su eficiencia de separación cuando procesan partículas de menos de 0,1 mm. Para manejar eficazmente las partículas de estaño ultrafinas, es necesario utilizar espirales especializadas de minerales finos. En muchos casos, los operadores incorporan concentradores centrífugos para capturar los ultrafinos que dejan las espirales convencionales.
R: Los dos culpables más comunes son el tamaño deficiente del alimento y el ajuste incorrecto. La mezcla de ganga gruesa con estaño fino altera la estratificación del lecho, lo que hace que los finos pesados se eliminen. Alternativamente, los operadores pueden estar usando volúmenes de agua de lavado incorrectos o configuraciones de inclinación de la plataforma inadecuadas para el grado de alimentación específico.
R: Si bien la separación por gravedad constituye el núcleo del procesamiento del estaño, rara vez es suficiente para minerales complejos. Muchas plantas requieren separación magnética para eliminar los minerales de hierro asociados. Otros utilizan circuitos de flotación para eliminar contaminantes de sulfuro. Estos pasos adicionales suelen ser necesarios para lograr una calidad comercial de alto valor.